


一套注塑模具由型腔、型芯、顶出、导向等多个系统组成,其中紧固件与配件数量多、单价低,却直接影响合模精度与维护效率。选型不当常见的表现是:模具合模后出现段差、顶针板卡滞、水路接口渗漏。下面按功能分类说明。
一、定位类:KY、PL、TBT 精定位与定位销
精定位件用于确定动模与定模的相对位置。KY 精定位多为圆柱形结构,适合空间受限的小型模具;PL 精定位以锥面配合,重复定位精度较好,适合中型模具;TBT 精定位结构更紧凑,常用于多腔模具。选型时需要确认配合面的锥度、安装孔径与模具温度,长期高温工况下应关注材料的热稳定性。
内螺纹定位销、攻牙销多用于顶针板、镶件的定位与固定,攻牙销带负公差的型号适合需要过盈配合的场合。
二、功能类:垃圾钉、油塞、活动塞头
垃圾钉安装在顶针板与底板之间,用于容纳顶出过程中掉落的料屑与灰尘,避免杂质堆积影响顶出行程;油塞用于封堵模具内部的油路或水路工艺孔,带法兰面的结构密封性更好,拆装时不易损伤端面;活动塞头与封盖胶盖多用于需要定期清理或排气的部位。
这类配件的共同特点是拆装频繁,螺纹部位容易磨损,选型时可优先考虑经过表面处理的型号。
三、连接类:塞打螺丝、等高螺丝与吊环
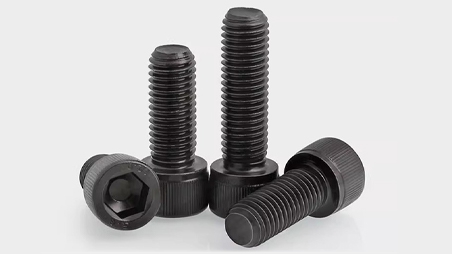
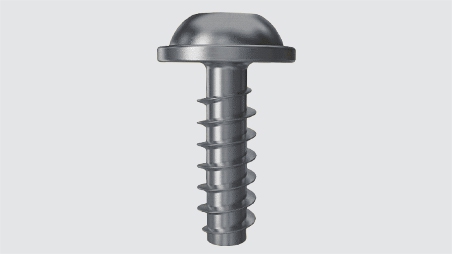
塞打螺丝(轴肩螺丝)的光杆段直径大于螺纹段,用于顶针板、滑块等需要精确导向的连接;等高螺丝使多组顶针板之间的间距保持一致;吊环用于模具起吊与翻转,DIN 580 吊环螺丝属于常见规格,选用时需要按模具重量核算额定载荷,并在起吊前检查螺纹旋入深度。
四、选型时容易被忽略的三点
其一是配合公差,精定位件与安装孔的配合过松会失去定位意义,过紧则拆装困难;其二是硬度匹配,定位件硬度通常高于配合件,避免磨损集中在成本更高的一方;其三是拆装频次,需要频繁维护的部位应选用耐磨处理或便于工具操作的头部结构。
模具配件的选型逻辑是「按功能定结构、按工况定材质、按维护定表面处理」。佰思扣可提供精定位、垃圾钉、油塞、活动塞头、角码、吊环、塞打螺丝、等高螺丝等模具周边配件,规格与材质可按模具图纸匹配,支持小批量配套供货。